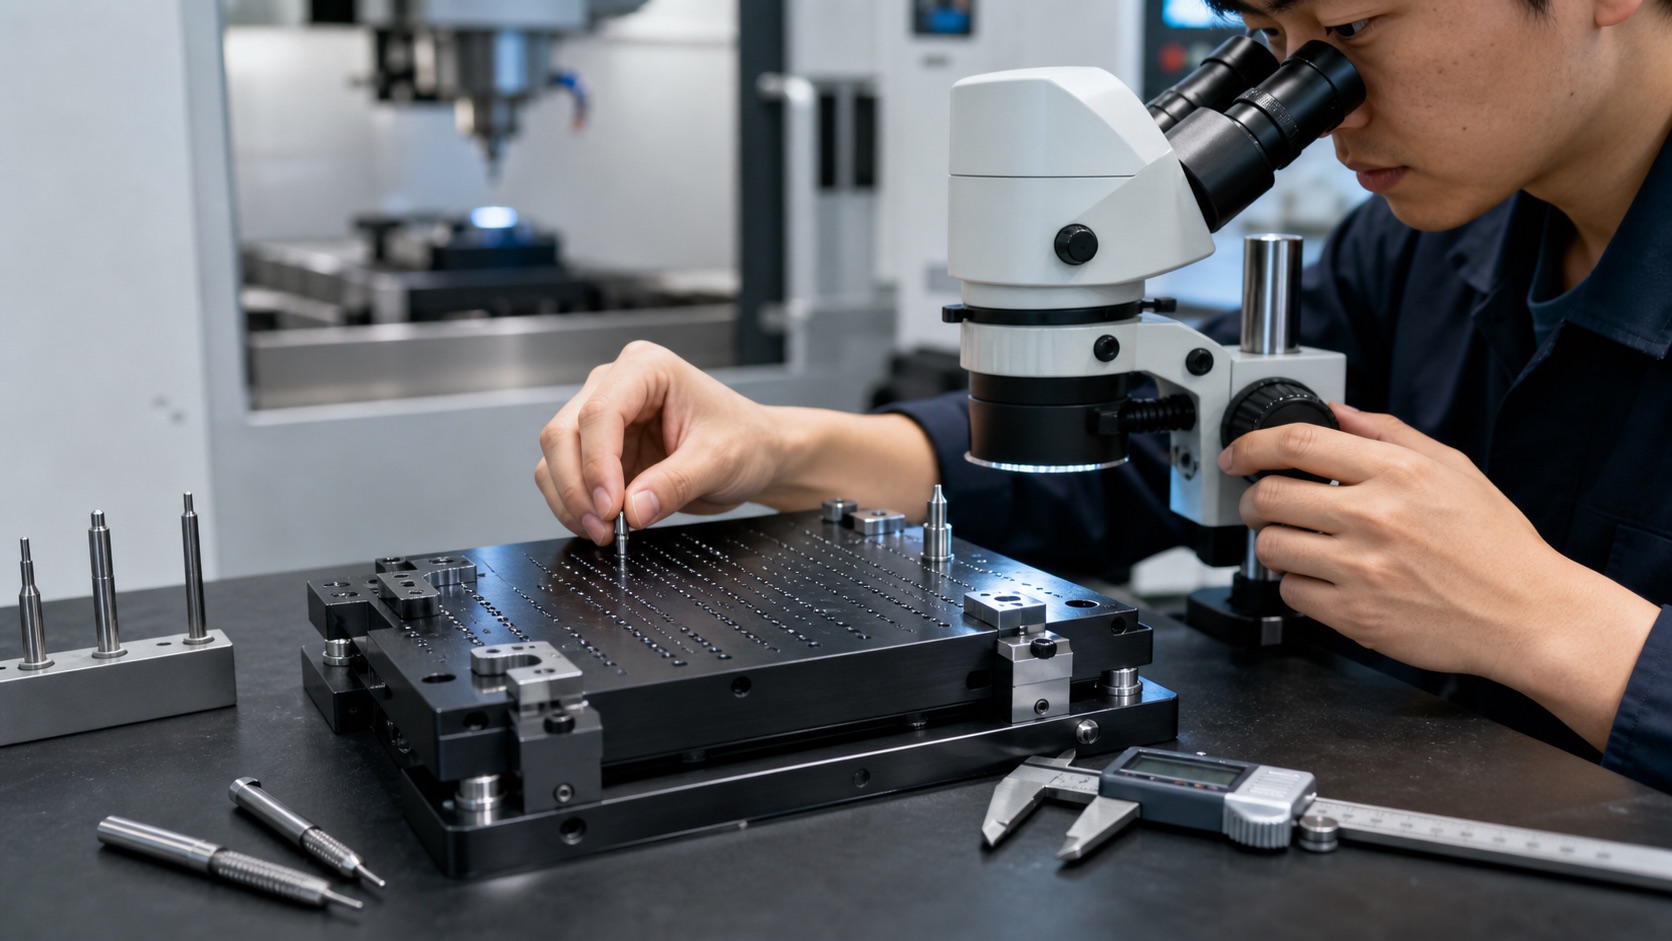
コネクタ用治具では、M1.6、M2、小径位置決め穴の精度が組立の繰り返し性を左右します。工具の振れ、バリ、ねじ深さ不足は、部品の載せにくさ、クランプ不安定、検査ズレにつながります。
小径穴で不具合が出やすい理由
小径ドリルは剛性が低く、入口面が不安定な場合やステンレス、アルマイト後のアルミ、エンジニアリングプラスチックを加工する場合に逃げやすくなります。穴ピッチが細かいコネクタ治具では、小さなバリでも位置決めピンや樹脂部品に干渉します。
工程を分けて安定させる
安定した治具プレートでは、基準面加工、下穴加工、仕上げ穴、リーマまたはタップ、管理されたバリ取り、穴内清掃の順で進めます。M1.6/M2のタップでは、回転数、切削油、必要ねじ深さ、工具寿命の管理が重要です。
ピンゲージとねじ確認を使う
重要な位置決め穴は目視だけでは不十分です。通り止まりピンゲージ、2D測定、顕微鏡確認、ねじ確認を組み合わせることで、量産時の治具の繰り返し性を安定させやすくなります。
ブッシュやインサートを使う判断
アルミに直接切った小径ねじは、頻繁に調整する箇所では摩耗しやすい場合があります。使用頻度が高い箇所には、鋼製ブッシュ、ねじインサート、交換式モジュールが有効です。